同じサンプル袋から完成した靴下を 2 つ取り出します。 1 つは大きな幾何学的なロゴが付いた明るいサイクリング ソックスで、表面はまるで細かい織物のようにテクスチャー感があります。もう一つはオールオーバーです プリントスポーツソックス 写真のようなグラデーションで覆われており、手触りは滑らかで、パターンが甲の周りを包み込む部分は著しく薄くなります。どちらも生産レベルではほぼ同様の価格であり、両方とも最初の目視チェックに合格します。しかし、工業用洗浄を 20 回繰り返した後、彼らの行動は急激に変化し始めます。色は糸そのものの一部であるため、編まれた靴下はその模様を保ちます。印刷された靴下のつま先とかかとの彩度が失われ、印刷中に生地が伸ばされた部分にはかすかな白いしわが現れます。
ジャカード編み機と昇華プリントラインを毎日並行して稼働させている靴下メーカーにとって、「どちらが優れているのか?」というよくある質問に対する答えは、は一言ではありません。耐久性、伸縮回復性、生地の手触り、構造パターンが重要な場合は、ジャカード編みがより良い方法です。昇華プリントは、写真のようなディテール、無制限のカラーグラデーション、編み物では再現できない全面アートワークが必要な場合に適した方法です。それ以外のことは、製品の種類、完成したペアの目標価格、品質管理基準によって異なります。
この記事では、製造の観点から 2 つの方法を比較します。それぞれの方法がどのように作られるのか、洗濯と伸縮を繰り返した後の挙動、大規模な場合のコスト、および各プロセスに最適な靴下のカテゴリです。あなたが次の靴下プログラムを計画しているブランド オーナー、輸入業者、または小売バイヤーである場合、これは工場に委託する前に方法を決定するのに役立ちます。
ジャガード編みとは何ですか?
ジャカード編みは、靴下を編むときに生地にパターンを組み込む機械編み技術です。丸型靴下編機では、コンピュータ制御の針シリンダーが、一針ごとに靴下の表面にどの糸を表示するかを選択します。白地に青のロゴが必要なデザインの場合、コースごとに青糸と白糸を切り替えます。使用されない糸は裏側に運ばれるか、中に折り込まれているため、ほとんどのジャカードソックスはやや厚めの構造で、外側はきれいな織物のような模様になっています。
諸曁大唐にある私たちの工房では、主に電子選針を備えた高速丸型靴下機でジャカードの生産が行われています。パターンはプログラミング部門で準備され、機械ファイルに変換され、シリンダー針によって読み取られます。これは、パターンがコーティングやラミネートではないことを意味します。色付きの糸が靴下の壁の内側に存在します。ジャカード織の靴下を切ると、生地の断面に色糸が通っているのが見えます。
この構造により、パフォーマンス上の利点が説明されます。模様は編み目のループの一部であるため、剥がれたり、ひび割れたり、剥がれたりすることはありません。靴下が伸びると、同じ糸が一緒に動くので、模様も一緒に伸びます。靴や荒れた地面での磨耗により糸の表面自体が摩耗しますが、色は最後まで続くため、ジャカードパターンは表面のプリントよりもはるかに長く読み続けることができます。
主な制限も同様に明らかです。ジャカード デザインは通常、パターン領域内の糸の色が 3 ~ 6 色に限定されており、真のグラデーションや写真イメージを表現することはできません。全面に重いジャカードを作ると糸と機械の時間がかかるため、靴下が若干重くなり、編み速度が低下します。その代わりに、最も耐久性のある靴下を手に入れることができます。
- 模様は編み込まれているため、剥がれたり、ひび割れたり、色褪せたりすることはありません。
- 生地と一緒に伸びて元に戻るデザイン
- 綿、ナイロン、ウール、竹、スパンデックスの混合物に使用可能
- ほとんどの購入者がプレミアム品質を連想する、質感のあるフルボディの手触り
- テリークッション、コンプレッションゾーン、つま先とかかと部分の強化に適しています。
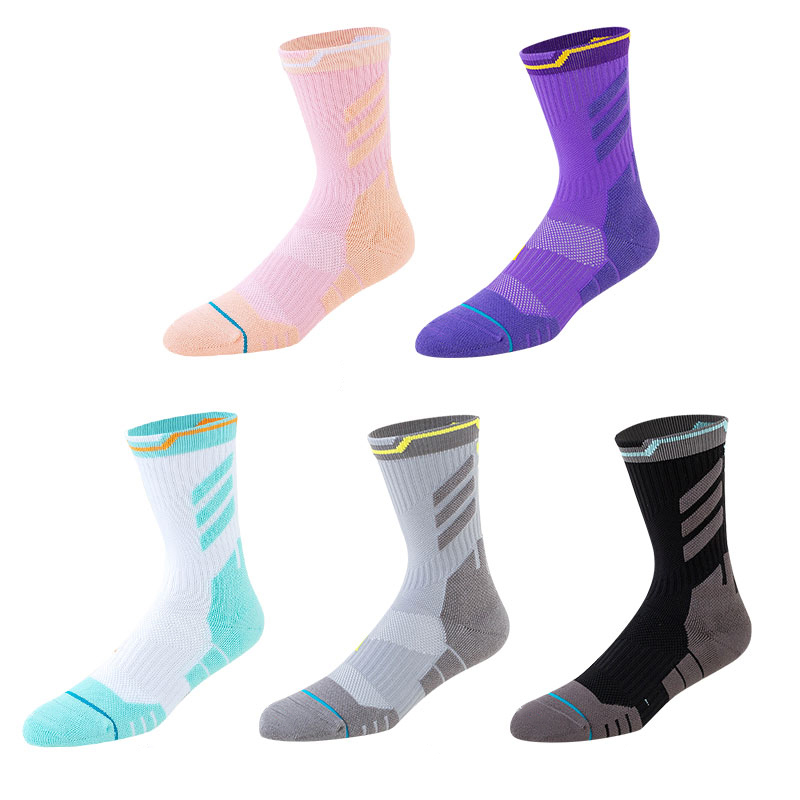
当社のカタログの代表的な例としては、明るいジャカード バスケットボール テリー ソックス、アウトドア サイクリング コンプレッション ソックス、滑り止め底付きジャカード フットボール ソックス、ストリート ファッション ジャカード ソックスなどがあります。より単純なニット構造がジャカードとどのように異なるかを理解したい場合は、次の記事を参照してください。 フラットニットソックスとは何か、どのように作られるのか 構造をより詳しく説明します。
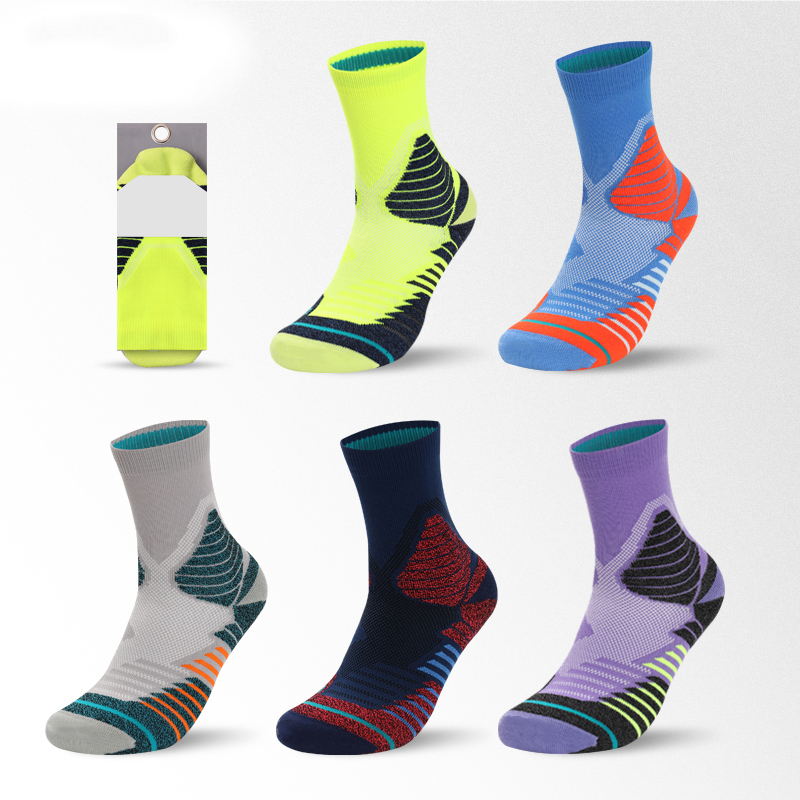 男性用ブライトジャカードバスケットボールテリーソックス テリー織りのクッショニング、メッシュの甲、そしてグリップ力を発揮する半爪付きソールを備えたジャカード バスケットボール ソックスをご覧ください。カスタマイズ可能なパターンと色。 製品を見る→
昇華印刷とは何ですか?
昇華プリントは熱転写着色プロセスであり、編みプロセスではありません。アートワークは分散染料を使用して転写紙に印刷されます。次に、印刷された紙を靴下に当て、組み合わせたものを約 200 ~ 220 ℃の熱プレスまたは連続トンネルに通します。その温度では、固体染料が直接気体に変化し、靴下の表層のポリエステル繊維と結合します。生地が冷えると、染料は繊維の中で再び固まります。
重要な材料条件はポリエステルの含有量です。分散染料は、それを受け入れるポリエステルまたは他の合成繊維とのみ結合します。綿、ウール、およびほとんどの天然繊維は、昇華後も白色または非常に淡いままになります。これは、綿 60%、ポリエステル 40% の靴下ではアートワークを忠実に再現できないことを意味します。綿の部分は色あせて、モニター上のデザインよりもはるかに明るく見えます。信頼性の高い昇華結果を得るには、混紡糸に少なくとも 70 ~ 80 パーセントのポリエステルを使用することをお勧めします。明るい全面デザインの場合は、完全にポリエステル構造の方が安全です。
昇華型の強みはデザインの自由度です。色数に制限はなく、グラデーション、シェーディング、小さな文字、写真画像、ハーフトーン効果もすべて高解像度で再現されます。転写紙には完全なデザインが含まれているため、あるアートワークから次のアートワークに素早く変更でき、編み機を再プログラミングする必要がありません。これにより、ブランドがアグレッシブな全面プリント、大理石や迷彩効果、またはコレクション内のすべてのカラーウェイに個別のデザインを求める場合に、昇華が魅力的になります。
昇華の弱点は、生地の表層に何が起こるかにあります。染料は主に糸の外側部分と生地の外側の面に結合します。靴下を強く伸ばすと、染まっていない糸の芯や裏側の部分が白い線となって透けて見えることがあります。多くの洗濯サイクル、特に強力な洗剤と高温を使用した工業用洗濯を繰り返すと、表面層は徐々に強度を失い、たとえベースの生地が無傷のままであっても、パターンの彩度は低くなります。
- 写真とグラデーション アートを使用したフル CMYK カラー
- 編み物が不可能なつま先や足裏部分も含めた全面パターン
- 迅速な設計変更: 新しい転写紙、機械の再プログラミングは不要
- 少なくとも 70 ~ 80 パーセントのポリエステル主体の糸が必要
- 高熱は構造内のスパンデックスとエラスタンに影響を与える可能性があります
当社の生産ラインでは、3D デジタル プリント ソックスとフラット デジタル プリント スタイルが典型的な昇華製品であり、通常はプリント表面を改善するために起毛またはメッシュ構造のポリエステル糸から作られています。
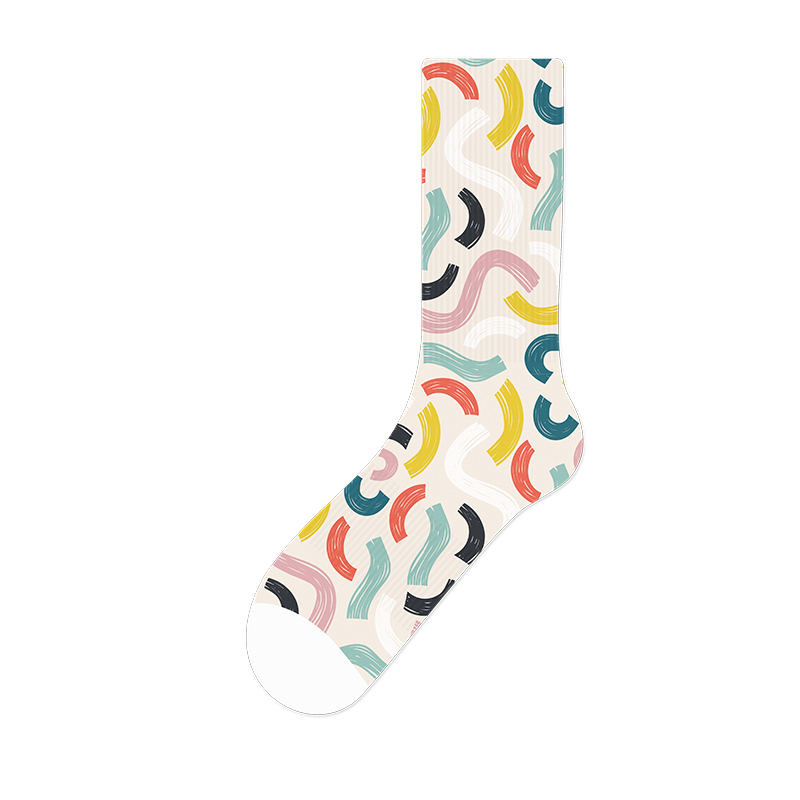 3D デジタル ポリエステル レインボー プリント ソックス 3D デジタル プリントで靴下を鮮やかなパターンでカスタマイズする方法をご覧ください。アートワークからカスタマイズ可能で、ギフトやプロモーションに最適です。 製品を見る→
ジャカードと昇華: 並べて比較
以下の表は、靴下の注文を計画するときに最も重要な要素に関して両方の方法を比較しています。スコアは、マーケティング上の理論的な説明ではなく、当社独自の製造テストおよび実験室での洗浄テストで 2 つの構造がどのように機能するかに基づいています。
ジャカード ニット ソックスと昇華プリント ソックスを生産要素と性能要素にわたって並べて比較したもの (メーカーの評価、1 ~ 10 段階)。 | 比較係数 | ジャカードニット | 昇華プリント |
| パターン形成 | 色糸で生地に模様を編み込んだもの | 熱によって染料が生地表面に転写される |
| 色の数 | 通常、デザイン領域ごとに 3 ~ 6 色の糸を使用します | フル CMYK、事実上無制限 |
| 写真とグラデーション アート | 不可能 | 素晴らしい |
| 50回洗濯後の耐久性 | 高い。パターンは編み構造の一部です | 中程度。表層はゆっくりと彩度を失います |
| ストレッチ動作 | 柄は生地に合わせて伸びますが、白い線はありません | 過度に伸ばすと白い折り目が現れることがあります |
| 手触り | テクスチャー、フルボディ、プレミアム | よりスムーズでフラット。ベースヤーンに依存します |
| 材料の適合性 | コットン、ナイロン、ウール、スパンデックス混紡 | 少なくとも 70 ~ 80% のポリエステル含有量が必要 |
| スパンデックスの安全性 | 安全です。高温にさらさないこと | 熱により弾性特性が劣化する可能性がある |
| 最低注文数量 | 柔軟。数百ペアが実現可能 | ランニングコストを効率化するために高い |
| 生産速度 | 遅くなります。針選びと糸交換 | 転送印刷設定後の高速化 |
| 大規模なペアあたりのコスト | 中 | ポリエステル糸の低から中程度 |
| 最適な用途 | スポーツ、テリー、コンプレッション、ファッション ジャカード | 写真柄、総柄プリント、ノベルティファッション |
表を暗記するよりも、表を正しく読むことが重要です。ジャカードは、洗濯、ストレッチ、摩擦、かかとやつま先の曲げなど、機械的ストレスが関係するあらゆる場所で高いスコアを示します。写真のように見える色、グラデーション、テクスチャなど、視覚的な複雑さが関係する場合、昇華スコアは高くなります。正しい選択は、製品がスケールのどちら側を必要とするかによって異なります。
耐久性、伸縮性、白線問題
プリントソックスに関する品質に関する最も一般的な苦情は、プリントが完全に消えてしまうということではなく、数か月後にデザインがくたびれて見えるというものです。ジャカードでは、生地とは別に経年劣化する可能性のある独立したプリント層がないため、このような問題はほとんど発生しません。糸自体に色が入っています。当社の洗濯テストでは、ナイロンとスパンデックスで作られたジャカード靴下は、摂氏 40 度の工業用機械で 50 回洗濯した後でも、かかと、つま先、足の甲の視覚的な密度が維持されています。目に見える唯一の変化は、テリーループがわずかに柔らかくなったことと、表面の毛羽立ちがわずかになくなったことであり、パターンの損失ではありません。
昇華は異なる動作をします。染料分子は各ポリエステル繊維の外層に浸透しますが、繊維の芯は染色されないままです。通常の着用では、これは見えません。靴下の足首、かかと、つま先の部分を強く伸ばすと、染まっていない芯や裏糸が柄の上に細い白い線として現れることがあります。業界ではこれを白線効果と呼んでおり、当社では印刷物を注文する前にすべてのクライアントにこれをデモンストレーションします。靴べらの上で靴下を引っ張ったり、荷造りの際に靴下を伸ばしたりした場合にも同様の現象が起こります。
白線効果は印刷プロセス自体の欠陥ではありません。これは、あらゆる表面着色方法の物理的な限界です。デザインとフィット感の両方で足首に高い伸縮性が必要な場合、ある時点で白い線が表示されます。ふくらはぎの周りにしっかりと引っ張られるコンプレッション ソックス、サイクリング ソックス、フットボール ソックスの場合、色付きの糸が構造のすべてのループに伸びているため、ジャカードはこの問題を完全に回避します。
繰り返し洗濯しても色落ちしにくい
40℃で洗濯機で洗った後の当社のラボチームによる視覚評価(10 = 新品同様、1 = ひどく色あせた)
ジャガードニット 昇華プリント
出典: 製造サンプルに対する社内での洗濯テスト。両方のソックスは同じポリエステル混紡のベース糸で編まれています。
色の範囲とデザインの自由度
アートワークがシンプルなロゴ、太い文字、または幾何学的なブロックである場合、ジャカードはそれを美しく処理し、鮮明で立体的な外観を与えることができます。糸パターンの盛り上がった表面は、平面プリントではコピーできない触覚的な寸法を追加します。これが、多くのチーム スポーツ ソックスがクラブのクレストとサイド ストライプにジャカードを使用している理由です。クレストは適用されているのではなく織り込まれているように見え、範囲内のどのサイズでもシャープなままです。
アートワークがグラデーション、シャドウ、エアブラシ効果、または写真の面に依存している場合、ジャカードではそれを再現することはできません。ジャカード機械は各色を別々の糸から作成するため、20 の肌色の色合いを持つ顔は実現できません。昇華によって、この種のデザインが日常的な仕事に変わります。当社では、銀河の模様、大理石のテクスチャー、熱帯の葉、複雑な漫画のキャラクターなどをポリエステルのスポーツ ソックスに定期的にプリントしています。解像度は足首の小さな文字を表示するのに十分な高さであり、印刷によって素材が厚くなることはありません。
多くのブランドが見逃している中間の道もあります。靴下をジャカード構造で編んでから、ふくらはぎの写真パッチや袖口のグラデーションなど、追加のデザインを配置する必要がある小さな昇華領域をオーバープリントすることができます。これをハイブリッドソックスと呼んでいます。どちらの方法よりもコストはかかりますが、ニットベースの耐久性を犠牲にすることなく色ずれを解決します。プレミアムな製品を計画している場合は、アートワークが完成する前に工場と話し合う価値があります。
コスト、MOQ、生産効率
多くの購入者は見積書で 1 足あたりのコストを比較し、そこで終わります。ジャカードと昇華の実際のコストの違いは、単価だけではありません。それは、最小数量、サンプルのリードタイム、機械の稼働時間、各注文段階にかかる労力にも影響します。
ジャカードでは、紙に印刷するステップや熱プレスするステップがないため、実際の最小オーダーは低くなります。特に新しいデザインが既存のジャカード ファイルに似ている場合は、200 ペアまたは 300 ペアの少量生産が可能です。コストは編み時間とプログラミング作業にあります。機械が起動すると、パターンの品質がすべてのペアで一貫しているため、検査の作業負荷が軽減されます。
昇華では、デザインが設定されると印刷転写あたりのコストが非常に低くなり、トンネルプロセスは連続速度で実行されるため、大量の転写が効率的になります。ただし、転写紙、印刷労働力、熱プレスのエネルギーは注文ごとに固定費となります。数量が少ない場合、これらのコストが単価を押し上げます。 40 のスタイルにわたって 1 つのスタイルにつき 200 足しか必要としないブランドの場合、昇華加工はジャカードよりも高価になる可能性があります。ブランドが 1 つの全面デザインを 5,000 足注文する場合、通常、価格では昇華法が優先されます。
機能の比較: ジャカードと昇華
スコアは、当社の制作チームおよび品質チームによる参考評価です (1 ~ 10、高いほど優れています)。
評価は相対的なものであり、当社の製品範囲で最も一般的な靴下の構造に基づいています。
もう 1 つの生産要素はサンプリング時間です。ジャカードのサンプルには機械ファイル、糸の設定、およびテスト実行が必要で、パターンの複雑さに応じて通常 3 ~ 7 日かかります。昇華サンプルにはアートワーク ファイルと印刷された転写のみが必要なので、物理サンプルは 1 ~ 2 日以内に準備できます。展示会の締め切りに追われている場合は、サンプル段階での昇華の方が早いです。繰り返しの注文を伴う長期的なプログラムを構築している場合、ワークフローに個別の印刷ラインと熱プレスラインがないため、生産段階ではジャカードの方が高速です。
適切な方法を選択する方法
アートワークと使用条件を分離すると、判断は簡単になります。 2 つの質問をしてください。デザインは何を求めているのか、もう 1 つは靴下がどこで使用されるのかです。以下のカードは、工場に問い合わせを送信する前に簡単なフィルターを提供します。
ジャガードニットを選ぶなら
- 耐久性 is the main priority: sports, training, work and team socks
- デザインには、力強いロゴ、ストライプ、カラーブロック、幾何学模様が使用されています。
- 靴下には、足首に圧縮またはぴったりとフィットさせるためにスパンデックスが必要です
- 平らな表面ではなく、質感のある高級な手触りが必要な場合
- 注文量は中程度で、同じデザインがシーズンごとに繰り返されます
- プリント面と接触する強化テリーソールまたは滑り止め底が必要です
昇華印刷を選択する場合
- アートワークが写真であるか、滑らかなグラデーションが含まれている
- 靴下全体を覆う全面シェルパターンが必要です
- あなたの製品には小さなデザインがたくさん含まれており、色の更新も頻繁に行われます
- ベースヤーンはポリエステルまたはポリエステル主体のブレンドです
- 最終用途では絶対的な耐久性よりもスピードが重要です
- 非常に伸縮性の高い部分を強く引っ張ると白い線が現れる可能性があることを受け入れるものとします。
バスケットボールソックス
ジャカード
つま先とかかとの摩耗は一定であり、テリークッションはプリントするよりも編む方が簡単です。
サイクル圧縮
ジャカード
スパンデックスの含有量が多いと熱に敏感です。プリント層はふくらはぎに圧力がかかると亀裂が入る可能性があります。
サッカーソックス
ジャカード
長いチューブ、繰り返しの引っ張り、すね当ての摩擦により浮き上がらないパターンが必要です。
3D デジタル プリントのアスレジャー
昇華
マルチカラーの全面アートがセールスポイントであるため、印刷の忠実度が最も重要です。
ファッションストリートソックス
どちらか
ジャカード織りのヒップホップ柄は耐久性に優れています。写真プリントはより視覚的なインパクトを与えます。
子供と漫画の靴下
昇華
フルカラーの顔や動物のグラフィックには CMYK プロセスが必要です。
タイダイ効果のソックス
昇華
グラデーションの色の流れは、別の糸の色では再現できません。
クリスマスと季節の靴下
ジャカード
伝統的なパターンはブロックカラーを使用しており、季節の広がりが毎年繰り返されます。
素材の互換性とスパンデックスのリスク
この比較では、素材の選択が沈黙のパートナーとなります。ジャカード編みでは、糸が綿、ナイロン、ウール、竹、ポリエステル、または混紡糸であるかどうかは関係ありません。模様は糸自体によって形成され、糸の組成は靴下の感触と機能にのみ影響します。これはスポーツソックスにとって大きな利点であり、ナイロンの外側層が強度を与え、綿の内側層が吸湿性を与えます。ジャカード フットボール ソックスは、追加の仕上げステップを行わずに、同じ編み構造でナイロンと綿を組み合わせることができます。
昇華印刷はさらに要求が厳しくなります。分散染料にはポリエステルが必要ですが、十分な量が必要です。私たちの経験では、綿 60%、ポリエステル 40% の靴下を使用すると、アートワークが色あせたパステル調のバージョンになり、初めて購入する人の多くは驚きます。実際的なルールは、彩度の高い色の場合は最低 80 パーセントのポリエステルを使用し、明るい全体的なデザインの場合は 100 パーセントのポリエステルを使用します。この制限により、最終製品の手触りが変わります。ポリエステルのみの靴下は、綿の多い靴下よりも滑らかで、吸収性が低く、カジュアルな着用には通気性が低くなります。
2 番目のリスクは、弾性糸への熱損傷です。昇華は約200℃で行われます。スパンデックスやエラスタンの糸は、そのような温度に長時間さらされると弾性回復力を失い始めます。印刷トンネルが熱くなったり、滞留時間が長すぎたりすると、完成した靴下は正しく見えますが、数回履くと足首が伸びてしまいます。スパンデックス含有量の高いコンプレッション ソックスやサイクリング ソックスが、ほとんどの場合、昇華プリントではなくジャカードまたはニット圧縮構造として製造されるのはこのためです。当社のカタログでは、アウトドア サイクリング プレッシャー ナイロン ジャカード ソックスがこの問題に対する直接的な答えとなっています。プレッシャー ゾーンはプリントではなく編み物であるため、熱によって弾性機能が損なわれることはありません。
それでもスパンデックスベースの靴下にプリント効果が必要な場合、安全な方法は、まずポリエステルのパネルに染料をプリントし、次にそのパネルを靴下に縫い付けるか編み込むことです。こうして、ふくらはぎがしっかりとした全面プリントのフットボール ソックスが作られるのです。このプロセスは遅くなり、コストも高くなりますが、弾力的なパフォーマンスは保護されます。プロセスを修正する前に、必ず正確なスパンデックスの含有量を工場に伝えてください。きれいに印刷されたサンプルが、弾性コンテンツが変化したときに同じように動作するとは考えないでください。
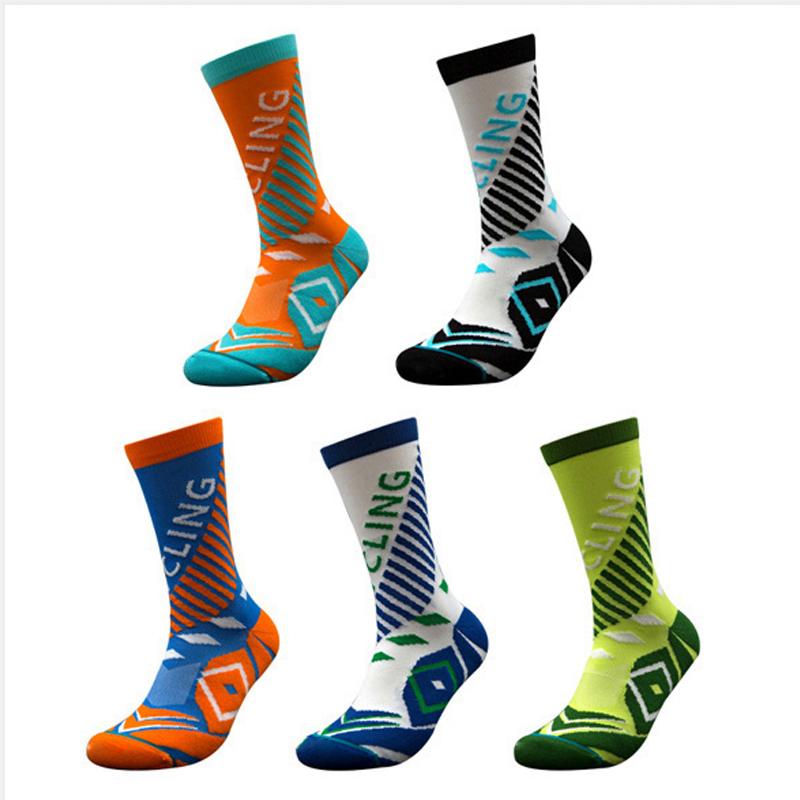 アウトドア サイクリング プレッシャー ナイロン ジャカード ソックス ジャカード デザインと段階的な圧力を備えたサイクリング コンプレッション ソックスを検討してください。安全のためのサポートと明るい視界を提供します。 製品を見る→
よくある質問
ジャカードと昇華プリントの靴下はどちらが長持ちしますか?
ジャガードは長持ちします。パターンは色付きの糸で編まれているため、プリントされた表面層よりも摩耗、繰り返しの洗濯、伸縮に耐えます。当社の洗濯テストでは、ジャカードは同じベースヤーンに昇華プリントした場合よりも、50 回の工業用洗濯後も高い視覚評価を保持しています。
昇華プリントは綿の靴下にも使用できますか?
いいえ、分散染料はポリエステル繊維とのみ結合します。綿の部分は白または非常に薄いままです。確実に飽和した色を実現するには、靴下に少なくとも 70 ~ 80 パーセントのポリエステルが含まれている必要があります。綿の靴下には、代わりにジャカード、刺繍、スクリーン印刷、または別の表面装飾方法を使用する必要があります。
昇華印刷はスパンデックスにダメージを与えますか?
できる。印刷プロセスは摂氏約 200 度で実行され、スパンデックスは過度の熱にさらされると弾性回復力を失います。スパンデックスの含有量が多い場合、または靴下にしっかりとした圧縮フィットが必要な場合は、ジャカードがより安全な方法です。印刷された外観が重要な場合は、組み立てる前にポリエステル パネルに印刷を適用する必要があります。
プリントソックスを伸ばすと白い線が出るのはなぜですか?
染料は生地の外側の表面層にのみ浸透するためです。靴下を伸ばすと、染色されていない繊維の芯や裏糸が細い白い線として見えます。これは表面染色の物理的特性であり、フィッティング時に足首、かかと、つま先で最も顕著に現れます。
ジャカード靴下には何色ありますか?
実際には、1 つのパターン領域に 3 ~ 6 色の糸が使われるのが一般的です。高度なマシンではより多くの色が可能ですが、色が追加されるたびにヤーン キャリアの数が増加し、マシンの速度が低下します。デザインに 6 色以上またはグラデーションが必要な場合は、昇華処理の方が良いプロセスです。
ジャカードと昇華を 1 つの靴下で組み合わせることができますか?
はい。一般的なハイブリッドは、耐久性とフィット感を高めるジャカードニットのボディに、写真のパッチやグラデーション パネルなどの小さな昇華プリント領域を組み合わせたものです。ハイブリッドはどちらの方法単独よりもコストが高くなりますが、ニットのパフォーマンスを犠牲にすることなくフルカラー効果を実現します。
最小注文数量の実際の違いは何ですか?
ジャカードは機械のプログラミングと編み時間にコストがかかるため、少量の注文にはより柔軟です。昇華には転写紙、印刷労働、熱プレスのセットアップが必要なため、非常に少量の注文では単価が高くなります。大量の場合、昇華はより効率的になり、ポリエステル糸のペアあたりのコストを下げることができます。
メーカーとして推奨すること
両方のタイプの何百万ものペアを生産した後、私たちはどちらかの方法が普遍的に優れているとは推奨しません。製品に準じた方法をお勧めします。バスケットボール、フットボール、サイクリング、ランニング、または屋外で使用するための高機能ソックスを開発している場合は、ジャカードを選択してください。パターンは鮮明に保たれ、靴下は足首の周りにぴったりとフィットし、剥がれや白い線について顧客から不満を感じることはありません。アートワークが主役となるファッション主導の靴下を開発している場合は、昇華法を選択し、色が最大限の強度に達するようにポリエステル ベースで製品を構築します。
最も重要なステップは、生産方法がロックされる前に、実際のアートワークと目標価格を工場に送信することです。優れた工場は、アートワークがジャカードに適していない場合、または伸縮性の要件が昇華に安全ではない場合に、正直に教えてくれます。諸曁大唐にある当社の生産フロアでは、ジャカード編み機と昇華プリントラインの両方が稼動しており、1 日あたりの生産能力は約 80,000 足であるため、偏ることなく方法を切り替えることができます。製品要件がプロセスを決定するものであり、その逆ではありません。
異なるサプライヤーのサンプルを比較する場合は、洗濯テスト、伸縮テスト、完成した靴下の断面図を依頼してください。ジャカード織りの靴下には、壁の内側に色糸が見えています。昇華ソックスでは糸の中に白い芯が見えます。この 1 つの単純なカットは、どの仕様書よりも多くのことを伝えます。引っ越しの準備ができたら、デザインと目標数量を当社を通じて送信してください。 お問い合わせページ そして、何かがコミットされる前に、その方法を推奨し、サンプルを作成し、明確なコストの内訳を提供します。


 言語